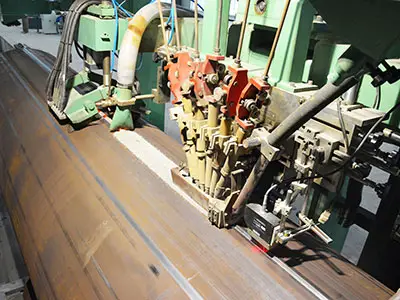
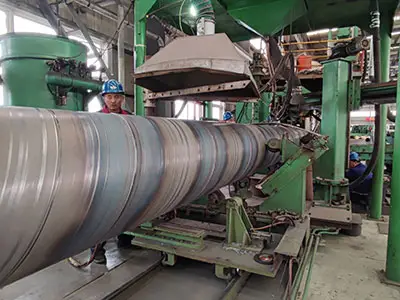
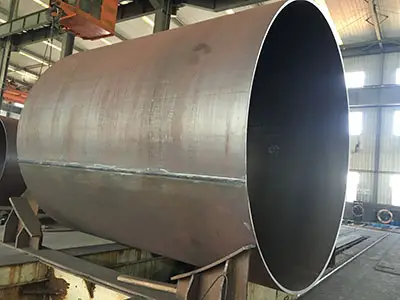
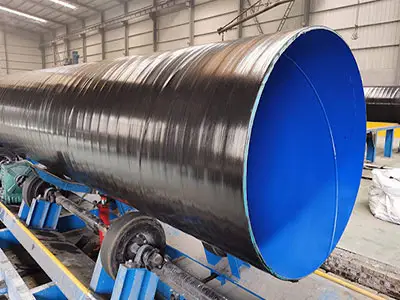
В процессе производстваСпираль под флюсом дуги сварные трубы (трубы SSAW), Отклонение диаметра является одним из наиболее распространенных дефектов формования. Эта проблема может привести к проблемам качества, влияя на структурную целостность и представление труб. Ниже мы проанализируем основные причины отклонения диаметра вСпиральные погружные дуговые сварные стальные трубыИ дать представление о том, как их предотвратить.
«Полумесяц изгиб» (неравномерная кривизна) в стальной полосе является основным фактором, вызывающим отклонение диаметра. Во время производства, если угол формования остается неизменным, единственный способ компенсировать этот изгиб-ввести смещение, которое может привести к отклонениям диаметра.
Если деформация между питающей кромкой и свободной кромкой неравномерна из-за неправильных настроек процесса, чрезмерные различия могут привести к перекосам и отклонениям диаметра.
Если стальная полоса отклоняется во время формирования, угол входа на формовочной машине увеличивается, в результате чего угол заднего моста расширяется. Это приводит к чрезмерному укусам шва, что приводит к перекосам и проблемам с диаметром.
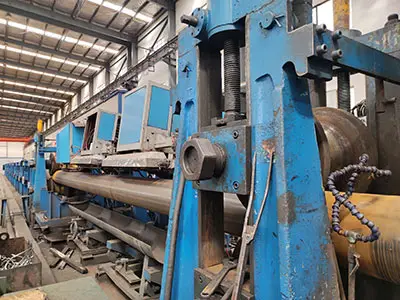
Сваривая резервные ролики типично возмещены 10-15 мм от #1 формируя ролик. Если смещение слишком мало, это может вызвать положительное смещение; если слишком большое, отрицательное смещение-оба приводят к отклонениям диаметра.
Строгое отклонение заварки на большие расстояния может причинить рассогласование или разъединение шва, сразу влияя на последовательность диаметра трубы. Правильный контроль выравнивания сварки имеет важное значение.
Незаконный питаться может причинить отклонение прокладки, водя к сгущать края и рассогласование, которое вносит вклад в отклонение диаметра.
Различия в ширине полосы или поврежденные края могут легко вызвать смещение, приводящее к несоответствиям диаметра.
Большие волны, жесткие изгибы или неровные поверхности увеличивают риск перекоса. Повышение эффективности выравнивания имеет решающее значение для минимизации этих дефектов.
Если пре-гнуть ролики как следует не сформированы или пре-гнуть количество неправильны, то рассогласование и отклонения диаметра могут произойти. Регулировать пре-гнуть параметры необходим для оптимальный формировать.
Для эффективного контроля отклонения и перекоса диаметра вСпиральные трубы дуговой сварки под флюсом, Производители должны:
· Уменьшите «полумесяц изгиб» в стальных полосах.
·Обеспечьте качественное сращивание полос.
·Оптимизация механизмов подачи ленты.
·Избегайте ручного обращения, которое может привести к изгибам.
·Отрегулируйте сварку и параметры формования точно.
Убирая эти факторы, производители могут улучшить точность размеров и общее качествоСпиральные погружные дуговые сварные стальные трубы, Обеспечение соответствия отраслевым стандартам.


 Русский язык