 Español
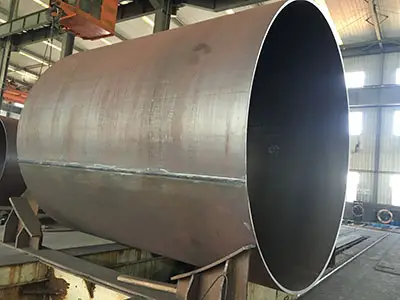
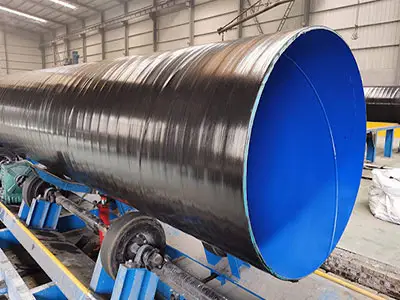
La inclusión de escoria se refiere a escoria residual atrapada dentro de la costura de soldadura. En la soldadura por arco sumergido (SAW), las inclusiones de escoria pueden debilitar la integridad estructural deTuberías LSAW(Tubos soldados por arco sumergido longitudinal), que conducen a posibles defectos. Comprender las causas y los métodos de prevención es crucial para garantizar una producción de tuberías de alta calidad.
Desde una perspectiva teórica, hay tres razones principales para la inclusión de escoria en las soldaduras SAW:
1. impurezas excesivas en materias primas (metal bajo, alambre de soldadura, y flujo).
2. limpieza de la capa intermedia incompleta en soldadura multi-pass.
3. parámetros de soldadura inadecuados, que dificultan la flotación de la escoria.
Sin embargo, en la producción de tuberías LSAW, es poco probable que la soldadura de múltiples pasadas con una limpieza insuficiente de la capa intermedia sea la causa principal de la inclusión de escoria.
Cuando se produce la inclusión de escoria debido a impurezas en el metal base, el alambre de soldadura o el fundente, se pueden tomar medidas como la inspección del material previo a la soldadura y el uso de consumibles de soldadura nuevos. Sin embargo, estas etapas solo reducen ligeramente la inclusión de escoria en la línea de fusión, lo que indica que las impurezas de la materia prima no son la causa principal.
Para las tuberías LSAW de paredes gruesas, la causa principal de la inclusión de escoria en la línea de fusión son los parámetros de soldadura inadecuados. Los parámetros clave de soldadura que afectan la formación de escoria incluyen:
· Entrada de calor
· Corriente y voltaje de soldadura
· Velocidad de soldadura
· Espaciamiento de alambre
· Dimensiones de la ranura
Desde una perspectiva metalúrgica, la inclusión de escoria en la línea de fusión se produce cuando la temperatura es demasiado baja, evitando que la escoria fundida se escape. Esto puede resultar de:
· Temperatura de calentamiento pico insuficiente
· Tasa de enfriamiento excesiva
La optimización de estos parámetros garantiza la eliminación adecuada de la escoria y las soldaduras de alta calidad.
El método más común para cortar tuberías LSAW es el corte de gas oxi-combustible (corte por llama). Este proceso implica:
Calentar el metal a su temperatura de ignición usando una llama de oxígeno-acetileno.
· Soplando la escoria de óxido de hierro fundido con un chorro de oxígeno a alta presión, cortando efectivamente la tubería.
· Alta eficiencia-Velocidades de corte rápidas.
· Facilidad de operación-Configuración y ejecución simples.
· Cortes limpios-Produce una superficie de corte relativamente lisa.
Sin embargo, la superficie cortada desarrolla una capa de óxido, que debe eliminarse antes de soldar. El corte de gas es ampliamente utilizado en la construcción de tuberías para cortar tuberías LSAW de gran diámetro, placas de acero y secciones estructurales.
La herramienta principal para el corte de gas es la antorcha de corte, que viene en dos tipos basados en la presión de acetileno:
1. antorcha del inyector (de baja presión)-comúnmente utilizado.
2. antorcha de la Igual-presión-Requiere una presión más alta del acetileno.
El oxígeno se suministra desde un cilindro, mientras que el acetileno proviene de un cilindro o un generador.
Dado que el corte de gas implica altas temperaturas y gases inflamables, se deben seguir estrictos protocolos de seguridad. Las consideraciones clave incluyen:
O Mantenga la antorcha perpendicular a la superficie de la tubería inicialmente.
Después de la penetración, incline el soplete hacia adelante a 70 °-80 ° con respecto a la dirección de corte.
2. Dirección de corte
Para tuberías fijas, comience a cortar desde la parte inferior.
3. presión de oxígeno y selección de boquilla
Ajuste basado en el espesor de la tubería.
4. distancia de la antorcha a la tubería
O Mantenga 3-5mm entre el cono interior de la llama y la superficie de la tubería.
5. tratamiento post-corte
O Retire la escoria usando una lima o amoladora para un acabado liso.
O Asegúrese de que el extremo de la tubería es perpendicular a la línea central.
6. Procedimiento de cierre
O Cierre rápidamente la válvula de oxígeno de corte, la válvula de acetileno y precaliente la válvula de oxígeno después del corte.
La inclusión de escoria en tuberías LSAW proviene principalmente de parámetros de soldadura incorrectos en lugar de impurezas del material. La optimización de la entrada de calor, la corriente y las tasas de enfriamiento minimiza los defectos. Para cortar, el corte de gas sigue siendo eficiente, pero requiere una técnica adecuada y medidas de seguridad. Al abordar estos factores, los fabricantes pueden producir productos de alta calidadTuberías LSAWCon defectos mínimos.


