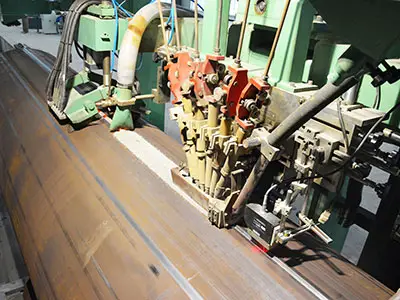
Пре-заварка критический шаг в производствеТрубы lsaw(Продольная дуговая сварка труб под флюсом). Однако в ходе этого процесса могут возникнуть некоторые проблемы, влияющие на качество конечного продукта. В данной статье рассматриваются наиболее распространенные проблемы предварительной сварки и пути их решения.
Смещение кромки является одной из наиболее частых проблем при предварительной сварке. Чрезмерное смещение может привести к понижению или отклонению трубы. Основные причины включают:
·Неправильная регулировка открытого шва-Зазор между краями пластины необходимо точно контролировать.
·Неправильная установка прижимного ролика-Если угол окружности неправильный, ролики асимметричны или радиальные удлинения неровны, происходит смещение.
·Недостаточный пре-гнуть края-Прямые края должные к неправильному пре-гнуть могут причинить смещение на голове или хвосте трубы.
Решение:Обеспечьте свойственное выравнивание ролика, отрегулируйте давление шва, и проверите качество пре-гнуть края.
Чрезмерный сварной шов на задней стороне или сквозной может нарушить производство и повлиять на качество внутреннего сварного шва. Общие причины:
·Плохое закрытие швов-Низкое гидравлическое давление или неправильное усилие зажима.
·Плохое формирование-Чрезмерная овальность (отклонение округлости).
·Неправильные параметры предварительной сварки-Высокая тепловая подача или низкая скорость приводит к чрезмерному проникновению.
Решение:Оптимизируйте давление зажима, улучшите округлость трубы и отрегулируйте сварочный ток, напряжение и скорость.
Пористость при предварительной сварке может вызвать дефекты в окончательной сварке. Возможные причины:
·Защитный газ низкого качества-Загрязнение влаги или недостаточный расход газа.
·Забитое сварочное сопло-Невыверенное газовое покрытие допускает проникновение вредного газа.
·Ржавчина или масло на скос-Загрязнители приводят к попаданию газа.
Решение:Используйте газ высокой чистоты, поддерживайте надлежащий поток газа и очистите скос перед сваркой.
Неправильная форма сварного шва влияет на отслеживание на последующих этапах сварки. Причины:
·Неправильная подача тепла-Высокая скорость с низким током/напряжением снижает проникновение и ширину.
·Присутствие пористости-Часто связан с плохим образованием сварного шва.
Решение:Сбалансируйте параметры сварки (ток, напряжение, скорость) и обеспечьте надлежащую газовую защиту.
Бспаттер может повредить поверхность трубы и скос, влияя на качество сварного шва. Причины:
·Неправильная защитная газовая смесь-Недостаточное содержание аргона.
·Неправильные параметры сварки-Нестабильная дуга увеличивает брызги.
Решение:Отрегулируйте состав газа (увеличьте коэффициент аргона) и оптимизируйте настройки сварки.
Правильная предварительная сварка обеспечивает высокое качество.Трубы lsaw. Путем решения смещения, проблемы сварного шва, пористость, плохое образование сварного шва и брызги, производители могут повысить эффективность и уменьшить дефекты. Регулярные проверки оборудования и оптимизация параметров являются ключом к успеху.


 Русский язык