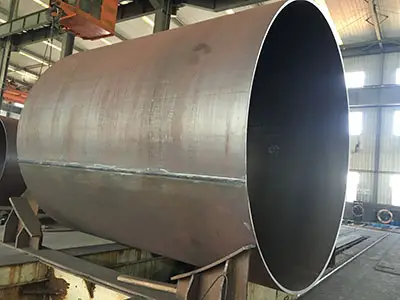
Труба lsawПроизводственный процесс (продольная труба с дуговой сваркой)-это высококонтролируемый метод производства, используемый для создания стальных труб большого диаметра для критических применений в нефтегазовых, водопроводных и структурных проектах. Эта статья содержит подробную, шаг за шагом разбивка, как Продольношовные трубы производятся, включая ключевые этапы, меры контроля качества, и отраслевые стандарты.
Процесс производства труб LSAW начинается с высококачественных стальных пластин, обычно соответствующих стандартам API 5L, ASTM или EN.
Ключевые требования:
·Стальная ранг:От X42 до X80 (или выше для специализированных приложений)
·Толщина плиты: От 6 мм до 40 мм (зависит от диаметра трубы)
·Химический состав: Контролируемые уровни углерода, марганца, серы и фосфора.
·Качество поверхности: Без трещин, пластин и сильной ржавчины.
Подготовка края плиты:
·Фрезерование:Обеспечивает чистые, прямые края для оптимальной сварки
·Скашивание:Обычно угол 22,5 °-30 ° для облегчения глубокого проникновения сварного шва
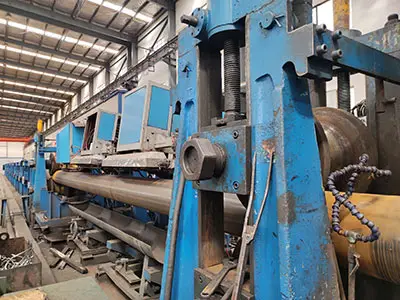
Стальная пластина сформирована в цилиндрическую форму используя один из 3 основных методов:
1.J-ing: Края пластины прижаты к форме «J».
2.C-ing: Пластина дополнительно формируется в форму «C».
3.O-ing: Открытые края закрываются в «O» (круглую) форму.
4.Расширение: Труба гидравлически расширена для точности размеров.
1.U-ing: Пластина прижимается к U-образной форме.
2.O-ing: Края закрыты в круглую форму
3.Расширение: Окончательная калибровка по округлости и диаметру.
· Используется для более толстых пластин или небольших производственных трасс
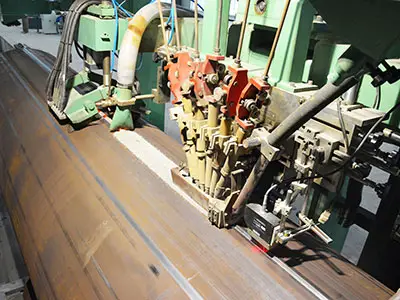
Процесс производства труб LSAW основан на дуговой сварке под флюсом (SAW) для высокопрочных, без дефектов швов.
Параметры заварки:
·Диаметр провода: 3,2-4,8 мм
·Текущий:600-1200 А (постоянный ток)
·Напряжение: 28-40 В
·Скорость путешествия: 0,8-1,5 м/мин
·Тип потока: Агломерированный или плавленый (выбирается на основе марки стали)
Этапы заварки:
1.Внутренняя сварка: Первый проход внутрь трубы
2.Внешняя сварка: Арматурирующий проход снаружи трубы
3.Multi-Pass сварки(Для толстых стен): Обеспечивает полное проникновение
Для снятия напряжений и повышения механических свойств:
·Снятие стресса: 580-650 ° C в течение 30-60 минут
·Нормализация: 900-950 ° C с последующим воздушным охлаждением
·Гасить & закалять(Для высококачественных труб): повышает прочность
·Гидравлическое расширение: Обеспечивает равномерный диаметр и округлость.
·Механические размеры: Регулирует окончательные размеры в соответствии с допусками.
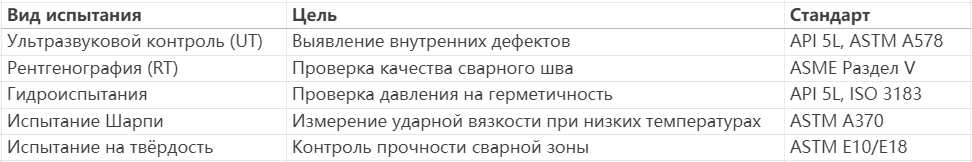
Процесс производства труб LSAW включает в себя тщательное тестирование для обеспечения соответствия международным стандартам.
Ключевые тесты:
· Торцевая облицовка: обеспечивает гладкие концы с квадратным вырезом.
· Скашивать (для сваривать-готовых труб): Готовит концы трубы для заварки поля
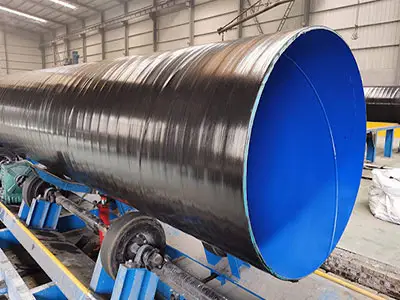
· Внешние покрытия (FBE, 3LPE): защита от коррозии трубопроводов
· Внутренние подкладки (CRA, эпоксидная смола): для транспортировки агрессивных жидкостей
Производители должны соблюдать:
· АПИ 5Л (масло & газ)
· ASTM A53/A252 (структурное)
· EN 10219 (европейский рынок)
· ISO 3183 (международный)
Процесс производства труб LSAW позволяет производить трубы с превосходной прочностью, точностью размеров и целостностью сварного шва, что делает их идеальными для применения в условиях высокого давления и суровых условиях. Следуя строгому производственному контролю и протоколам испытаний, производители обеспечивают надежность в критически важных инфраструктурных проектах по всему миру.
Для инженеров и специалистов по закупкам понимание этого процесса помогает в выборе правильногоТрубы lsawДля их конкретных потребностей.


 Русский язык