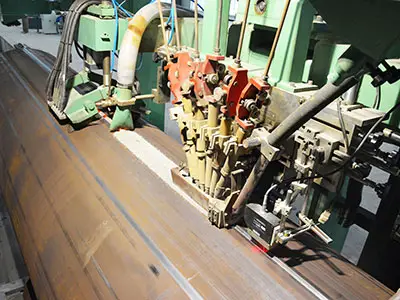
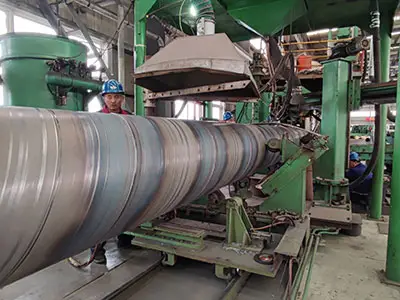
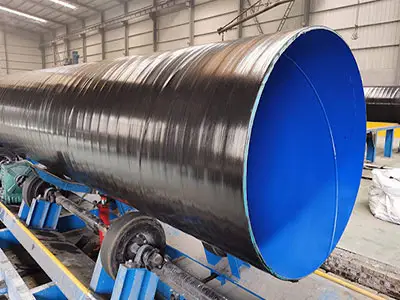
Стальная труба ssaw(Спиральн погруженная в воду дуговая сваренная труба) широко использована в передаче воды, штабелевке, и структурных применениях должных к своим рентабельности и способности произвести большие диаметры. Однако,Процесс спиральной сваркиМожет ввести конкретныеДефекты сваркиКоторые влияют на целостность трубы.
Эта статья исследуетНаиболее распространенные дефекты сварного шва в стальной трубе SSAW, Их причины, и профилактические меры для обеспечения высокого качества продукции.
Дефект:Небольшие полости или пузырьки внутри сварного металла, часто вдоль осевой линии сварного шва.
Причины:
· Водород, попавший в сварной шов из-за влаги вФлюс, ржавчина или загрязнение масломНа стальной поверхности.
·Недостаточная чистка пре-сварки.
Профилактика:
✔Перед сваркой правильно высушите флюс.
✔ОчиститеСтальные края катушкиТщательно (удалите ржавчину, масло и влагу).
✔Оптимизируйте сварочный ток и уменьшите скорость, чтобы обеспечить утечку газа.
Дефект:Трещины, появляющиеся в сварном швах, особенно наТочки запуска/остановкиСпирального сварного шва.
Причины:
· ВысокаяОстаточное напряжениеВо время охлаждения.
·ЧрезмерноеСодержание серы (S)В стали, что приводит к хрупким зонам.
·НеправильноеПараметры сварки(Высокая тепловая мощность, быстрое охлаждение).
Профилактика:
✔ИспользоватьМарки стали с низким содержанием серы(Убитая или полуубитая сталь).
✔РеализацияВкладки для запуска/запускаДля предотвращения трещин кратера.
✔КонтрольТемпература пересеченияУменьшить накопление стресса.
Дефект:ЗахоченныйОстатки флюсаВнутри сварного металла.
Причины:
· НеправильноеУдаление флюсаМежду пропусками сварки.
·НеправильноСварочный уголПри спиральной сварке.
Профилактика:
✔Обеспечить надлежащееОчистка флюсаМежду слоями сварки.
✔РегулировкаУгол сварочной горелкиДля лучшего отсоединения шлака.
Дефект:Недостаточное плавление между сварным металлом и основным материалом, что приводит к слабым соединениям.
Причины:
· НизкийСварочный токИлиЧрезмерная скорость.
·Несоответствие вОбразование спирального шва.
Профилактика:
✔ОптимизироватьПараметры сварки(Более высокий ток, более медленная скорость).
✔Обеспечьте точностьПодготовка кромокПеред сваркой.
Дефект:АV-образная канавкаВдоль приварного пальца ноги, ослабляя соединение.
Причины:
·Чрезмерная скорость сварки(Наиболее распространенная причина).
·НеправильноНастройки напряжения/тока.
Профилактика:
✔УменьшитьСкорость движенияДля обеспечения надлежащего осаждения присадочного металла.
✔РегулировкаНапряжение и скорость подачи проволокиДля более плавного профиля борта.
Чтобы минимизироватьДефекты сварки, Производители должны:
✅ПоведениеПроверка предварительного сварного шва(Материальная чистота, совместное выравнивание).
✅ИспользоватьАвтоматизированный ультразвуковой контроль (UT)Для обнаружения дефектов.
✅СледуйтеАПИ 5Л/ИСО 3183Стандарты целостности спирального сварного шва.
Стальная труба ssawПредлагает экономические преимущества для применений большой-диаметра, ноДефекты сваркиТакие как пористость, трещины и отсутствие проникновения, могут поставить под угрозу производительность. Путем оптимизацииПараметры сварки, выбор материала и контроль качества, Производители могут производитьСпиральные сварные трубы высокой целостностиДля требовательных приложений.
Нужны надежные поставщики стальных труб SSAW?Наши трубы ССАВ стальные изготовлены под строгими протоколами предохранения дефекта заварки для обеспечения главного качества. Свяжитесь мы сегодня для ваших требований к проекта!


 Русский язык